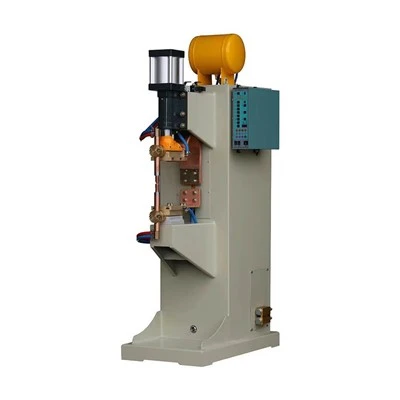
mis on punktkeevitus?
Jäta sõnum
mis on punktkeevitus?
Punktkeevitusmasinad jagunevad vastavalt nende otstarbele universaalseteks (universaalseteks) ja spetsialiseeritud tüüpideks; Vastavalt üheaegselt kasutatavate keevituspunktide arvule on ühe-, kahe- ja mitmepunktilised; Juhtiva meetodi järgi on ühe- ja kahepoolsed; Vastavalt survemehhanismi ülekanderežiimile on pedaalitüüp, elektrimootori nukitüüp, pneumaatiline tüüp, hüdrauliline tüüp ja komposiittüüp (gaasi-vedeliku kompressioonitüüp); Vastavalt tööomadustele on olemas mitteautomaatika ja automatiseerimine; Paigaldusmeetodi järgi on fikseeritud, mobiilsed või kerged (rippuvad) tüübid; Vastavalt keevitusmasina aktiivse elektroodi (tavaliselt ülemise elektroodi) liikumissuunale on vertikaalne käik (elektrood liigub sirgjooneliselt) ja ringkäik; Vastavalt elektritoiterežiimile on olemas võimsusega sagedusega keevitusmasinad (kasutavad 50 Hz vahelduvvoolu toiteallikat), impulsskeevitusmasinad (alalisvoolu impulsskeevitusmasinad, energiasalvestavad keevitusmasinad jne) ja muutuva sagedusega keevitusmasinad (nt madala sagedusega keevitusmasinad). sageduskeevitusmasinad).
Kui toorik ja elektrood on fikseeritud, sõltub tooriku takistus selle elektrilisest takistusest. Seetõttu on elektritakistus keevitatud materjali oluline näitaja. Suure elektritakistusega metallidel on halb juhtivus (näiteks roostevaba teras), madala elektritakistusega metallidel aga hea juhtivus (näiteks alumiiniumisulam). Seetõttu on roostevaba terase punktkeevitamisel soojuse teke lihtne, kuid soojuse hajumine keeruline, ja alumiiniumsulami punktkeevitamisel on soojuse teke keeruline, kuid soojuse hajumine on lihtne. Punktkeevitamisel võib esimene kasutada väikest voolu (mitu tuhat amprit), teine aga suurt voolu (kümneid tuhandeid ampreid). Elektrilist takistust ei määra mitte ainult metalli tüüp, vaid ka metalli kuumtöötlemise olek, töötlemisviis ja temperatuur.
Selleks, et tagada keevisõmbluse suurus ja jootekoha tugevus, võivad keevitusaeg ja keevitusvool üksteist teatud vahemikus täiendada. Jooteühenduste teatud tugevuse saavutamiseks võib kasutada suurt voolu ja lühikest aega (tugevad tingimused, tuntud ka kui kõvad spetsifikatsioonid) või madalat voolu ja pikka aega (nõrgad tingimused, tuntud ka kui pehmed spetsifikatsioonid). Kõvade või pehmete spetsifikatsioonide valik sõltub kasutatava keevitusmasina jõudlusest, paksusest ja võimsusest. Erineva jõudluse ja paksusega metallide jaoks on nõutava voolu ja aja ülem- ja alumine piir, mida kasutatakse standardina.
Elektroodi rõhk mõjutab oluliselt kahe elektroodi vahelist kogutakistust R. Elektroodi rõhu suurenedes väheneb R oluliselt, samas kui keevitusvoolu suurenemine ei ole märkimisväärne ega saa mõjutada R vähenemisest tingitud soojuse tekke vähenemist. Seetõttu väheneb jooteühenduste tugevus alati keevitusrõhu tõustes. Lahenduseks on keevitussurve suurendamine, suurendades samal ajal keevitusvoolu.
Punktkeevitusmasinad klassifikatsioon
Punktkeevitusmasinad võib otstarbe järgi jagada universaalseteks (universaalseteks, spetsialiseeritud) punktkeevitusseadmeteks;
Vastavalt üheaegselt kasutatavate keevituspunktide arvule võib selle jagada ühepunktiliseks, kahepunktiliseks ja mitmepunktiliseks;
Juhtivusmeetodi järgi liigitatud: ühepoolne, kahepoolne;
Survemehhanismi ülekanderežiimi järgi võib selle jagada järgmisteks: jalgpedaali tüüp, elektrimootori nukitüüp, pneumaatiline tüüp, hüdrauliline tüüp ja komposiittüüp (gaasi-vedeliku kompressioonitüüp);
Klassifitseeritud tööomaduste järgi: mitteautomaatne, automatiseeritud;
Paigaldusmeetodi järgi saab selle jagada statsionaarseteks, mobiilseteks või teisaldatavateks (riputatud) punktkeevitusmasinateks;
Vastavalt keevitusmasina aktiivse elektroodi (tavaliselt ülemise elektroodi) liikumissuunale võib selle jagada vertikaalseks käiguks (elektrood liigub sirgjooneliselt) ja ringkäiguks.
punktkeevitaja tööpõhimõte
Punktkeevitusprotsess hõlmab jahutusvee avamist; Puhastage keevitatud detaili pind, pange see täpselt kokku ja saatke ülemise ja alumise elektroodi vahele. Hea kontakti tagamiseks rakendage survet; Elektrifitseerimine põhjustab kahe tooriku kontaktpinna kuumutamist, mille tulemuseks on lokaalne sulamine ja sulatuuma moodustumine; Säilitage rõhk pärast elektrikatkestust, et sulasüdamik saaks jahtuda ja surve all tahkuda, moodustades jooteühendusi; Eemaldage surve ja eemaldage töödeldav detail. Keevitusparameetrid, nagu keevitusvool, elektroodi rõhk, pingestamise aeg ja elektroodi tööpinna suurus, mõjutavad oluliselt keevitamise kvaliteeti.
Punktkeevitusmasin kasutab positiivsete ja negatiivsete elektroodide vahelise hetkelise lühise tekitatud kõrgtemperatuurset kaare, et sulatada elektroodide vahel keevitatav materjal, et saavutada nende sidumine. Punktkeevitusmasina ehitus on väga lihtne ehk teisisõnu tegu on suure võimsusega trafoga, mis muundab 220V vahelduvvoolu madalpinge suure vooluga toiteallikaks, mis võib olla kas alalis- või vahelduvvooluallikaks. Keevitustrafodel on oma omadused, milleks on pinge järsk langus.
Pärast keevitusvarda süütamist pinge langeb. Sekundaarmähisel on lisaks primaarsele 220/380 pingemuundusele ka kraanivahetuspinge ning keevitusmasina tööpinge reguleerimiseks kasutatakse ka reguleeritavat raudsüdamikku. Keevitusmasin on tavaliselt suure võimsusega trafo, mis on valmistatud induktiivsuse põhimõttel. Induktiivsus põhjustab ühendamisel ja lahtiühendamisel tohutu pingemuutuse ning positiivse ja negatiivse pooluse vahelise hetkelise lühise tekitatud kõrgepingekaari kasutatakse keevitusvarda joote sulatamiseks. Nende kombineerimise eesmärgi saavutamiseks.
Punktkeevitus on takistuskeevitusmeetod, mille puhul keevisliide monteeritakse kokku ja surutakse kahe elektroodi vahele ning mitteväärismetall sulatatakse takistussoojuse toimel jootekoha moodustamiseks. Punktkeevitust kasutatakse tavaliselt õhukeste plaatide, näiteks lennukikatte, lennukimootori korstna ja autokabiini kesta ühendamiseks. Punktkeevitusseade ja keevitustrafo on punktkeevitusseadmed, millel on ainult üks sekundaarahel. Ülemist ja alumist elektroodi ning elektroodiõlgi kasutatakse keevitusvoolu juhtimiseks ja võimsuse edastamiseks. Kui jahutusvesi läbib trafo, elektroodi ja muid osi, et vältida keevitamise ajal kuumenemist, tuleb kõigepealt ühendada jahutusvesi ja seejärel lülitada toitelüliti sisse. Elektroodide kvaliteet mõjutab otseselt keevitusprotsessi, keevitamise kvaliteeti ja tootlikkust. Elektroodide materjalid on tavaliselt valmistatud vasest, kaadmiumpronksist, kroompronksist jne; Elektroodide kuju on mitmekesine, peamiselt määrab keevisõmbluse kuju. Elektroodide paigaldamisel pöörake tähelepanu sellele, et ülemise ja alumise elektroodi pind oleks paralleelne; Elektroodi pind tuleb hoida puhtana ja seda sageli liivalapi või viiliga parandada.
Punktkeevituse ja projektsioonkeevituse keevitustsükkel koosneb neljast põhietapist (punktkeevitusprotsess):
(1) Eelpressimise etapp – elektrood laskub praegusesse ühendusastmesse, tagades, et elektrood on tihedalt vastu töödeldavat detaili surutud ja toorikute vahel on sobiv rõhk.
(2) Keevitusaeg – keevitusvool läbib töödeldavat detaili, tekitades soojust, moodustades sulatuuma.
(3) Hooldusaeg – katkestage keevitusvool ja jätkake elektroodi rõhu säilitamist, kuni sulasüdamik tahkub piisavalt tugevaks.
(4) Puhkeaeg – elektrood hakkab tõusma, kuni hakkab uuesti laskuma, alustades järgmist keevitustsüklit.
Keevisliidete jõudluse parandamiseks on mõnikord vaja põhitsüklisse lisada üks või mitu järgmistest:
(1) Suurendage eelkoormust, et eemaldada paksude toorikute vaheline vahe ja muuta need tihedalt kokku.
(2) Eelsoojendusimpulsside kasutamine metalli plastilisuse parandamiseks, mis muudab töödeldava detaili hõlpsaks tihedaks sobitamiseks ja pritsmete vältimiseks; See võib tagada, et mitu eendit puutuvad enne keevitamist tasapinnalise plaadiga ühtlaselt kokku, tagades ühtlase kuumutamise igas punktis.
Punktkeevitusmasina kasutamine:
1. Keevitamisel tuleks esmalt reguleerida elektroodi varda asendit, nii et kui elektrood on lihtsalt surutud vastu keevitatud detaili, jääksid elektroodivarred üksteisega paralleelseks.
2. Voolureguleerimislüliti astmete arvu valikul võib lähtuda jootekoha paksusest ja materjalist. Pärast toite sisselülitamist peaks toiteindikaator põlema ja elektroodi rõhku saab reguleerida, reguleerides vedru survemutrit, et muuta selle surveastet.
3. Pärast ülaltoodud seadistuste lõpetamist võite keevitamiseks valmistumiseks esmalt sisse lülitada jahutusvee ja seejärel toite. Keevitusprotsessi protseduur: asetage keevitusosa kahe elektroodi vahele, vajutage jalgpedaali ja laske ülemisel elektroodil keevitusdetailidega kokku puutuda ja avaldage survet. Jalgpedaali vajutamist jätkates lülitatakse toitekontakti lüliti sisse ja trafo hakkab tööle. Sekundaarne ahel on pingestatud keevitusdetaili soojendamiseks. Kui pedaal pärast keevitamist teatud aja jooksul vabastatakse, tõuseb elektrood üles ja toide katkeb esmalt ja seejärel taastatakse vedru pinge tõttu algsesse olekusse. Ühe punktiga keevitusprotsess on lõppenud.
4. Keevitusdetailide ettevalmistamine ja kokkupanek: Enne teraskeevitusdetailide keevitamist tuleb eemaldada kogu mustus, õliplekid, oksiidkiht ja rooste. Kuumvaltsitud terase puhul on kõige parem esmalt pesta happega, töödelda liivapritsi või kasutada lihvketast, et eemaldada keevituskohas oksiidkiht. Kuigi puhastamata keevitatud osi saab punktkeevitada, vähendab see oluliselt elektroodide kasutusiga, samuti vähendab punktkeevituse tootmistõhusust ja kvaliteeti. Õhukese kattega keskmise ja madala süsinikusisaldusega terase puhul võib kasutada otsekeevitust.
Lisaks saavad kasutajad kasutamisel viidata järgmistele protsessiandmetele:
1. Keevitusaeg: keskmise ja madala süsinikusisaldusega terase keevitamisel võib see keevitusmasin kasutada tugevat standardkeevitusmeetodit (hetkeline elektrifitseerimine) või nõrka standardkeevitusmeetodit (pikaajaline elektrifitseerimine). Masstootmises tuleks kasutusele võtta tugev standardne keevitusmeetod, mis võib parandada tootmise efektiivsust, vähendada elektrienergia tarbimist ja vähendada tooriku deformatsiooni.
2. Keevitusvool: keevitusvool määratakse keevitatud detaili suuruse, paksuse ja kontaktpinna seisundi järgi. Tavaliselt, mida kõrgem on metalli juhtivus, seda suurem on elektroodi rõhk ja seda lühem peaks olema keevitusaeg. Sel hetkel suureneb ka vajalik voolutihedus.
3. Elektroodi rõhk: elektroodi poolt jootekohale surve avaldamise eesmärk on vähendada jootekoha kontakttakistust ja tagada jootekoha tekkeks vajalik rõhk.
turvalisus punktkeevitusmasinast
1. Kohapeal kasutamiseks peab olema vihmakindel, niiskuskindel ja päikesekindel masinakuur ning paigaldatud vastavad tulekustutusseadmed.
Keevituskohast 10 m raadiuses ei tohi virnastada tule- ja plahvatusohtlikke materjale, nagu õli, puit, hapnikuballoonid, atsetüleeni generaatorid jne.
3. Keevitus- ja koostööpersonal peab kandma töökaitsevahendeid vastavalt eeskirjadele. Ohutusmeetmeid tuleb võtta, et vältida selliseid õnnetusi nagu elektrilöök, kukkumine kõrgel kõrgusel, gaasimürgitus ja tulekahjud.
4. Sekundaarse kraaniühenduse vaskplaat peab olema tihedalt surutud ja klemmipostil peab olema tihend. Enne sulgemist tuleb juhtmestiku mutrid, poldid ja muud komponendid põhjalikult üle kontrollida ning kinnitada, et need on terved, terviklikud ning vabad ega lõtvunud. Klemmpostil on kaitsekate.
5. Enne kasutamist tuleb kontrollida ja kinnitada, et primaar- ja sekundaarjuhtmete juhtmestik on õige, sisendpinge vastab keevitusmasina andmesildi eeskirjadele ning teada punktkeevituse keevitusvoolu tüüpi ja ulatust. masin. Pärast toite ühendamist on rangelt keelatud kokku puutuda primaarahela pingestatud osadega. Primaar- ja sekundaarjuhtmestiku punktidesse tuleb paigaldada kaitsekatted.
6. Punktkeevitusmasina teisaldamisel tuleb toide välja lülitada ja keevitusmasinat ei tohi kaablit lohistades liigutada. Kui keevitamise ajal tekib äkiline elektrikatkestus, tuleb vool kohe välja lülitada.
7. Värviliste metallide, nagu vask, alumiinium, tsink, tina ja plii, keevitamisel tuleb seda teha hästi ventileeritavas kohas ning keevitajad peaksid kandma gaasimaske või hingamisfiltreid.
8. Kui mitut punktkeevitusmasinat kasutatakse tsentraliseeritud viisil, tuleks need kolmefaasilise koormuse tasakaalustamiseks ühendada kolmefaasilise toitevõrguga eraldi. Mitme keevitusmasina maandusseadmed tuleb ühendada maanduselektroodist eraldi ja neid ei tohi ühendada järjestikku.
9. Keevitamine on rangelt keelatud survetorustikel, tule- ja plahvatusohtlikke materjale sisaldavatel mahutitel ning kandekomponentidel töötamise ajal.
10. Eelsoojenduskomponentide keevitamisel tuleks paigaldada deflektorid, et isoleerida eelsoojenduskomponentide poolt eralduv kiirgussoojus.
punktkeevitusmasin Paigaldus ja hooldus
Isikliku ohutuse tagamiseks tuleb keevitusmasinad enne kasutamist korralikult maandada. Enne keevitusmasina kasutamist tuleks kasutada 500 V megoommeetrit, et testida keevitusmasina kõrgepingepoolse külje ja korpuse vahelist isolatsioonitakistust, mis ei tohiks olla väiksem kui 2,5 megaoomi, enne kui saab toite sisse lülitada. Enne karbi avamist hoolduse ajal kontrollimiseks katkestage toide. Keevitusmasin tuleb enne keevitamist täita veega ja ilma veeta töötamine on rangelt keelatud. Jahutusvesi peaks tagama tööstusliku vee juurdevoolu 5-30 kraadi juures sisselaskerõhul 0.15-0,2 MPa. Pärast talvise keevitusmasina valmimist tuleks torustikus oleva vee väljapuhumiseks kasutada suruõhku, et vältida veetoru külmumist ja pragunemist.
Keevitusmasina juhtmed ei tohiks olla liiga õhukesed ega liiga pikad. Pingelangus keevitamise ajal ei tohiks ületada 5% algpingest ja algpinge ei tohiks erineda toitepingest ± 10%. Keevitusmasinaga töötamisel tuleb kanda kindaid, põllesid ja kaitseprille, et vältida sädemete väljalendu ja põletusi. Liugosa peab olema hästi määritud ja metallipritsmed tuleks pärast kasutamist eemaldada. Pärast 24-tunnist kasutamist tuleks uue keevitusmasina iga komponendi kruvid üks kord kinni keerata, pöörates erilist tähelepanu vasest painduva ühenduse ja elektroodi ühenduskruvidele. Pärast kasutamist tuleb elektroodivarda ja elektroodivarre vahelist oksiidi regulaarselt eemaldada, et tagada hea kontakt.
Kui avastatakse, et vahelduvvoolu kontaktor on keevitusmasina kasutamise ajal valesti ühendatud, näitab see, et võrgupinge on liiga madal. Kasutaja peaks esmalt lahendama toiteallika probleemi ja kasutama seda alles pärast seda, kui toiteallikas on normaalne. Olgu öeldud, et kui poole kuu jooksul on äsja ostetud keevitusmasina põhikomponentidega kvaliteediprobleeme, võib uue keevitusmasina või põhikomponendid välja vahetada. Keevitusaparaadi põhikorpusele kehtib osaliselt aastane garantii ning osutatakse pikaajalisi hooldusteenuseid. Üldjuhul osutatakse teenust pärast tootja teavitamist kolme kuni seitsme päeva jooksul, olenevalt läbitud vahemaast. Garantii ei hõlma keevitusmasina kasutaja põhjustel tekkinud kahjustusi. Haavatavad ja kuluvad osad ei kuulu garantii alla.
Kuna elektroodi kontaktpind määrab voolutiheduse ning elektroodi materjali elektritakistus ja soojusjuhtivus on seotud soojuse tekke ja hajumisega, mõjutab elektroodi kuju ja materjal oluliselt sulatuuma moodustumine. Kui elektroodi ots deformeerub ja kulub, suureneb kontaktpind ja jootekoha tugevus väheneb. Tooriku pinnal olev oksiid, mustus, õli ja muud lisandid suurendavad kontakttakistust. Liiga paks oksiidikiht võib isegi takistada voolu läbimist. Lokaalne juhtivus võib liigse voolutiheduse tõttu põhjustada pritsmeid ja pinna põlemist. Oksiidkihtide olemasolu võib mõjutada ka erinevate jooteühenduste ebaühtlast kuumenemist, põhjustades keevituskvaliteedi kõikumisi. Seetõttu on töödeldava detaili pinna põhjalik puhastamine vajalik tingimus kvaliteetsete vuukide omandamiseks.
punktkeevitusmasin Veaotsing
1. Keevitusmasin ei tööta jalgpedaalile astudes ja toiteindikaatortuli ei sütti:
a. Kontrollige, kas toitepinge on normaalne; Kontrollige, kas juhtimissüsteem töötab korralikult.
b. Kontrollige, kas jalglüliti kontaktid, vahelduvvoolu kontaktori kontaktid ja kraani käiguvaheti lülitid on heas kontaktis või läbi põlenud.
2. Toiteindikaatortuli põleb ja toorik on tugevalt pressitud ja keevitamata:
a. Kontrollige, kas jalgpedaali käik on paigas ja kas jalglüliti on heas kontaktis.
b. Kontrollige, kas survevarda vedru kruvid on õigesti reguleeritud.
3. Ootamatu pritsimine keevitamise ajal:
a. Kontrollige, kas elektroodi pea on tugevalt oksüdeerunud.
b. Kontrollige, kas keevitatud toorik on tugevalt korrodeerunud ja halva kontaktiga.
c. Kontrollige, kas reguleerimislüliti on liiga kõrgele seatud.
d. Kontrollige, kas elektroodi rõhk on liiga madal ja kas keevitusprotseduur on õige.
4. Jooteliidete tugev sissetõmbumine ja väljapressimine:
a. Kontrollige, kas vool on liiga kõrge.
b. Kontrollige keevitatud tooriku ebatasasusi.
c. Kontrollige, kas elektroodi rõhk on liiga kõrge ning kas elektroodipea kuju ja ristlõige on sobiv.
5. Keevitatud tooriku ebapiisav tugevus:
a. Kontrollige, kas elektroodi rõhk on liiga madal ja kas elektroodi varras on kindlalt kinnitatud.
b. Kontrollige, kas keevitusenergia on liiga madal ja kas keevitatud toorik on tugevalt korrodeerunud, mille tulemuseks on keevituspunktide halb kontakt.
c. Kontrollige liigset oksüdatsiooni elektroodi pea ja elektroodi varda vahel, samuti elektroodi varda ja elektroodi varda vahel.
d. Kontrollige, kas elektroodipea ristlõige on kulumise tõttu suurenenud, mille tulemusena on keevitusenergia vähenenud.
e. Kontrollige, kas elektrood ja vase pehme ühenduskoht ja ühenduspind on tugevalt oksüdeerunud.
6. Ebanormaalne heli vahelduvvoolu kontaktorist keevitamise ajal:
a. Kontrollige, kas vahelduvvoolukontaktori sissetulev pinge on keevitamise ajal 300 volti madalam kui tema enda vabastuspinge.
b. Kontrollige, kas toitejuhe pole liiga õhuke või liiga pikk, põhjustades vooluringis märkimisväärset pingelangust.
c. Kontrollige, kas võrgupinge pole korralikult töötamiseks liiga madal.
d. Kontrollige, kas peatrafos pole lühist, mis põhjustab liigset voolu.
7. Keevitusmasin kuumeneb üle:
a. Kontrollige, kas elektroodihoidja ja korpuse vaheline isolatsioonitakistus on halb, põhjustades kohaliku lühise.
b. Kontrollige, kas sisselaskerõhk, vee voolukiirus ja vee juurdevoolu temperatuur on sobivad, ning kontrollige, kas veesüsteem ei ole mustuse tõttu blokeeritud, mis võib halva jahutuse tõttu põhjustada elektroodivarre, elektroodi varda ja elektroodipea ülekuumenemist.
c. Kontrollige, kas vasest painduv liigend, elektroodi vars, elektroodi varras ja elektroodipea kontaktpind on tugevalt oksüdeerunud, põhjustades kontakttakistuse suurenemist ja tugevat kuumenemist.
d. Kontrollige, kas elektroodipea ristlõige on kulumise tõttu liiga palju suurenenud, põhjustades keevitusmasina ülekoormamise ja kuumenemise.
e. Kontrollige, kas keevituse paksus ja koormuse kestus ületavad normi, põhjustades keevitusmasina ülekoormamise ja kuumuse [1]
punktkeevitamisel on järgmised eelised:
1. Kui sula südamik on moodustatud, ümbritseb see alati plastrõngaga, mis eraldab sulametalli õhust ja metallurgiline protsess on lihtne.
2. Lühikese kuumutamisaja ja kontsentreeritud soojuse tõttu on soojust mõjutav tsoon väike ning ka deformatsioon ja pinge on väikesed. Tavaliselt pole pärast keevitamist vaja parandus- ja kuumtöötlusprotseduure korraldada.
3. Pole vaja täitemetalle, nagu keevitusvardad ja -traadid, aga ka keevitusmaterjale, nagu hapnik, atsetüleen ja argoon, mistõttu on keevituskulud madalad.
4. Lihtne kasutada, lihtne saavutada mehhaniseerimine ja automatiseerimine, parandades töötingimusi.
5. Kõrge tootlikkus, puudub müra ega kahjulikud gaasid. Masstootmises saab seda monteerida koos teiste tootmisprotsessidega koosteliinil. Kiirkeevitus nõuab aga isolatsiooni sädemete pritsmete tõttu.
punktkeevitamisel on järgmised puudused:
1. Usaldusväärsete mittepurustavate katsemeetodite puudumine, keevitamise kvaliteeti saab kontrollida ainult protsessi näidiste ja keevitatud komponentide destruktiivse testimise, samuti erinevate seiretehnoloogiate abil.
2. Punkt- ja õmbluskeevituse vuukliide mitte ainult ei suurenda komponendi kaalu, vaid annab tulemuseks ka liite väiksema tõmbe- ja väsimustugevuse, kuna kahe plaadi vahel moodustub nurk ümber sulatustuuma.
3. Seadmete suur võimsus, mehhaniseerimine ja automatiseerimine tõstavad seadmete maksumust. Hooldus on keeruline ja tavaliselt kasutatav suure võimsusega ühefaasiline vahelduvvoolu keevitusmasin ei soodusta elektrivõrgu normaalset tööd, mistõttu on vaja eraldi toitejaotust.
Peamised takistuskeevitusmeetodid on punktkeevitus, õmbluskeevitus, projektsioonkeevitus ja põkkkeevitus.